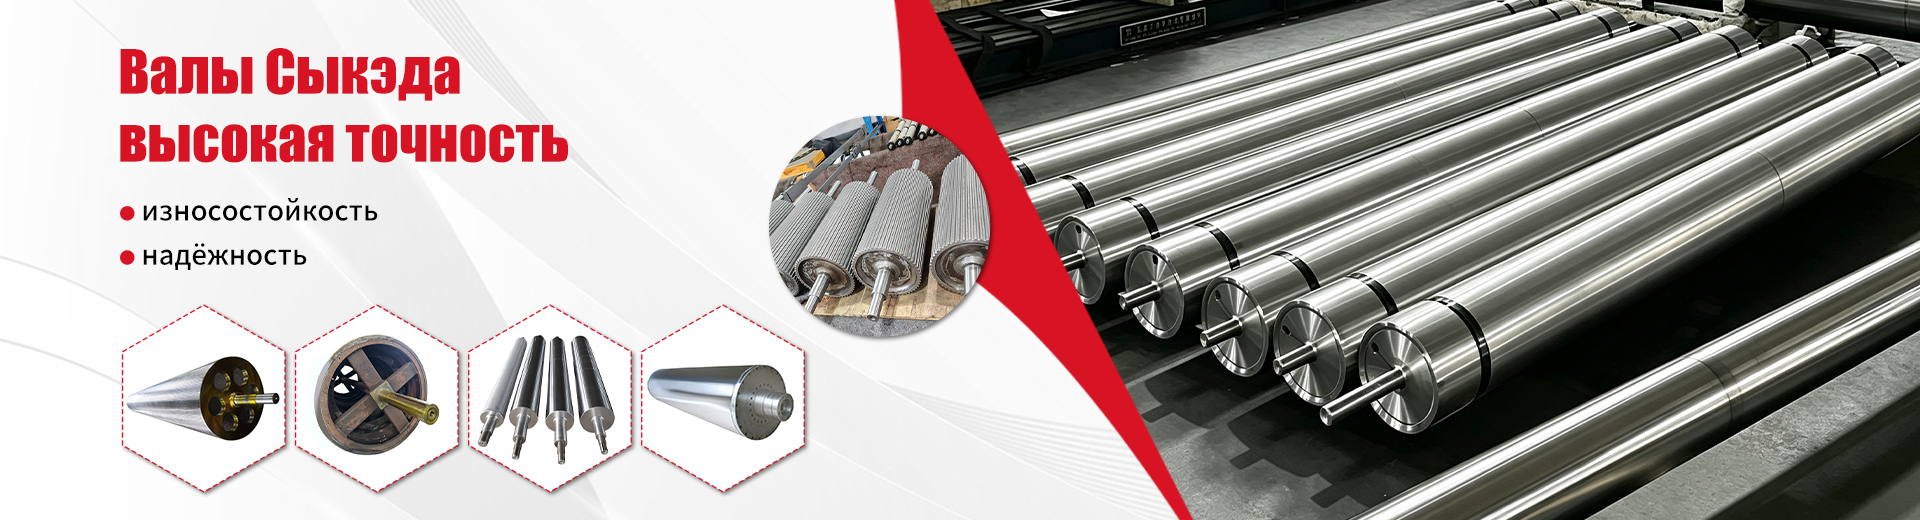
Spiegelschacht gepolijst tot spiegelglans: prijs af fabriek
16-09-2026
- Technische vereisten voor een spiegeloppervlak: waarom Ra 0,2 niet de limiet is
- Materiaalwetenschap en ontwerpkenmerken: staal, coatings en warmtebehandeling
- Typische aankoopfouten en risico’s van slechte balancering
- Logistiek, douane en berekeningen van de totale eigendomskosten (TCO).
- Branchespecifieke kenmerken: rollen voor non-wovens en medicijnen
- Hoe u de juiste volgorde plaatst: stapsgewijs algoritme
Technische vereisten voor een spiegeloppervlak: waarom Ra 0,2 niet de limiet is
Het belangrijkste in 30 seconden:
- Ruwheidskriticiteit:Voor productielijnen van niet-geweven materialen (spunbond, meltblown) mag de parameter voor de ruwheid van het schachtoppervlak niet meer bedragen dan Ra 0,2–0,4 µm. Elke afwijking leidt tot het plakken van het polymeer en het afstoten van de stof.
- Rechtstreekse leveringen zonder tussenpersonen:Bestellenspiegelschacht gepolijst tot spiegelglans: prijs af fabriekrechtstreeks van de fabrikant uit China (Changzhou), bespaart u tot 35% op het budget vergeleken met aankopen via Europese distributeurs, terwijl de verwerkingsnauwkeurigheid tot 0,01 mm behouden blijft.
- Geïntegreerde techniek:Een moderne as is niet zomaar een cilinder. Dit zijn balancering, thermische kanalen en coating. De Changzhou Sykeda Mechanics-fabriek biedt een volledige cyclus: van tekenen tot dynamisch balanceren en ISO 9001-certificering.
In de precisietechniek wordt het concept ‘spiegelglans’ vaak subjectief waargenomen. Voor een procesingenieur of het hoofd van een inkoopafdeling is dit echter een strikte metrologische waarde. In de context van de productie van polymeerfilms, papier en non-wovens bepaalt de kwaliteit van het roloppervlak niet alleen de esthetiek van het eindproduct, maar ook de stabiliteit van het hele technologische proces.
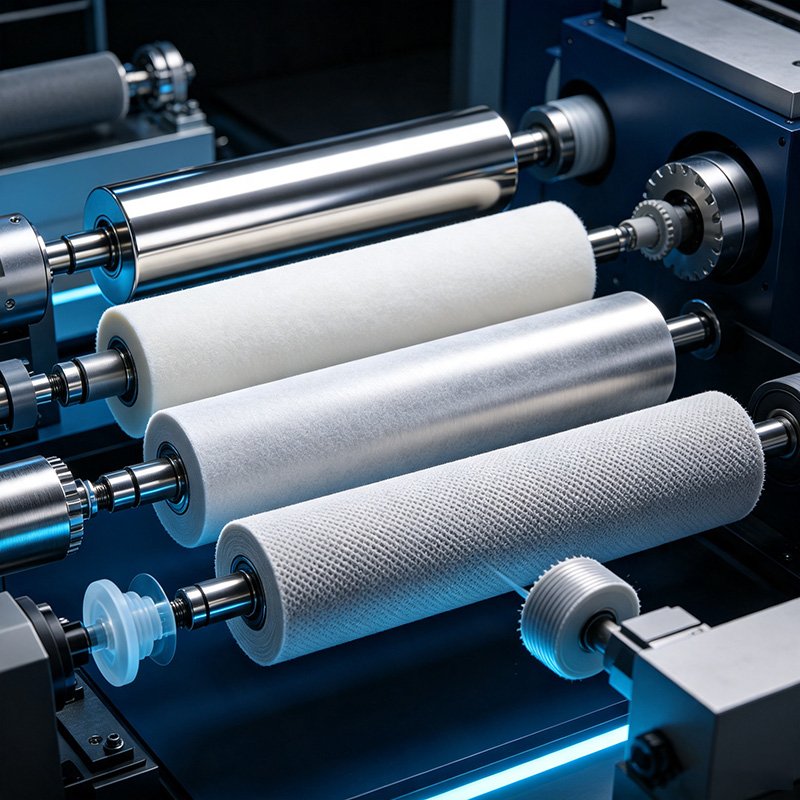
Als we het over kopen hebbenspiegelschacht gepolijst tot spiegelglans: prijs af fabriekbedoelen we een product dat een meertraps mechanische en schurende verwerking heeft ondergaan. Standaard slijpen levert Ra-parameters op van 0,8–1,6 µm, wat absoluut onvoldoende is voor moderne hogesnelheidslijnen (bladsnelheid hoger dan 300 m/min). Dit vereist superfinishen of honen om een Ra van 0,1–0,2 µm te bereiken.
Waarom is dit belangrijk? Wanneer gesmolten polypropyleen of polyethyleen in contact komt met de microruwheid van metaal, treedt er een adhesie-effect op. Het polymeer stroomt in microscheurtjes, koelt af en hoopt zich op. Dit leidt tot scheuren van het web, het verschijnen van “gaten” en de noodzaak om de lijn regelmatig te stoppen om schoon te maken. Het gebruik van assen met een echt spiegeloppervlak minimaliseert de wrijvingscoëfficiënt en elimineert vastzitten.
Technisch advies:Geef bij het aanvragen van een offerte altijd de methode van ruwheidscontrole op. Vereist de levering van een meetprotocol met een profilometer, en niet een visuele beoordeling “op het oog”. De aanwezigheid van een certificaat voor elke as is een teken van volwassen productie.
Materiaalwetenschap en ontwerpkenmerken: staal, coatings en warmtebehandeling
De duurzaamheid van de schacht hangt niet alleen af van de kwaliteit van het polijsten, maar ook van het basismateriaal. In onze praktijk zijn er gevallen geweest waarin klanten kozen voor assen van gewoon constructiestaal met verchroming, waarbij de nadruk lag op een lage prijs. Het resultaat was delaminatie van chroom na 3-4 maanden gebruik onder thermische cycli.
FabriekChangzhou Sykeda-mechanica, gelegen in het industriële cluster van de Yangtze River Delta, gebruikt hooggelegeerde staalsoorten zoals 45# (vergelijkbaar met 45 staal), 40Cr (chroomstaal) en 304/316L roestvrij staal voor agressieve omgevingen om spiegelschachten te produceren. De belangrijkste stap is de warmtebehandeling (afschrikken en temperen), die een oppervlaktehardheid van HRC 55–62 oplevert. Dit voorkomt de vorming van deuken en krassen tijdens installatie en gebruik.
Vergelijking van asmaterialen
| Materiaal/coating | Hardheid (HRC) | Corrosiebestendigheid | Toepassing | Kosten |
|---|---|---|---|---|
| Staal 45# + Chroom | 45-50 | Laag (risico op putjes) | Algemene mechanismen, lage belastingen | Laag |
| Staal 40Cr (gehard) | 55-60 | Gemiddeld | Hoogbelaste units, persschachten | Gemiddeld |
| 316L roestvrij staal | 25-30 (zonder verharding) | Hoog | Voedingsindustrie, geneeskunde, chemie | Hoog |
| Keramisch gecoat staal | > 65 | Absoluut | Extreme temperaturen, schurende omgevingen | Premie |
Er moet bijzondere aandacht worden besteed aan interne koel- of verwarmingskanalen. Bij de productie van non-woven materialen (spingebonden) worden rollen vaak thermisch geperst. Uniformiteit van de temperatuurverdeling over de gehele lengte van de schacht (tot 3-4 meter) is van cruciaal belang. Ongelijkmatige verwarming veroorzaakt thermische afbuiging (“banaan”), wat de contactgeometrie en materiaaldikte verstoort.
IngenieursChangzhou Sykeda-mechanicaBij het ontwerpen van interne kanalen wordt gebruik gemaakt van computermodellering van warmtestromen. Hierdoor is het mogelijk om over het gehele werkoppervlak een temperatuurverschil van maximaal ±1°C te realiseren. Deze aanpak elimineert lokale oververhitting en vervorming, waardoor een stabiele productkwaliteit wordt gegarandeerd, zelfs als de lijn 24 uur per dag in bedrijf is.
Typische aankoopfouten en risico’s van slechte balancering
Een van de meest verborgen problemen waarmee fabrikanten van apparatuur worden geconfronteerd, zijn trillingen. Zelfs een perfect gepolijste as kan een bron van defecten worden als deze niet in balans is. De trillingen worden doorgegeven aan de lagereenheden, waardoor deze voortijdig verslijten en er golvingen in het geproduceerde materiaal ontstaan.
We analyseerden een geval bij een van de bedrijven in Oost-Europa, waar de lijn voor de productie van filtermaterialen voortdurend defecten met periodieke dikte produceerde. De reden lag niet in de extruder, maar in de onbalans van de geleidingsas. Een goedkoop analoog gekocht op een externe markt had een resterende onbalans die de toegestane normen vier keer overschreed. Het vervangen van de as door een product vervaardigd in de fabriek in Changzhou met verplichte dynamische balancering loste het probleem in één dag op.
Kwaliteitscontroleproces in de fabriek
Om dergelijke situaties te voorkomen, moet het productieproces de volgende stappen omvatten:
- Inkomende inspectie van werkstukken:Ultrasone foutdetectie om interne holtes en scheuren in metaal te detecteren.
- Ruw- en nabewerking:Handhaving van de uitlijning van de astappen ten opzichte van het werkende deel met een nauwkeurigheid van 0,01 mm.
- Warmtebehandeling:Hardheidscontrole over de gehele lengte van het product.
- Schuren en polijsten:Consistent gebruik van schuurmiddelen met verschillende korrelgroottes om een spiegelgladde afwerking te bereiken.
- Dynamisch balanceren:Het wordt gehouden op gespecialiseerde stands. De balanceringsklasse moet overeenkomen met G2.5 of G1.6 volgens de ISO 1940-norm.
FabriekChangzhou Sykeda-mechanicabeschikt over een eigen vloot CNC-machines en laserapparatuur, waardoor u in elke fase de geometrie kunt controleren. Met een dynamische stand direct op de winkelvloer krijgt de klant een kant-en-klaar product, waarvoor ter plekke geen extra aanpassingen nodig zijn. Dit vermindert de uitvaltijd van apparatuur bij het vervangen van componenten.
Belangrijk:Vermeld bij uw bestelling zeker de balanceringsklasse. Voor hogesnelheidslijnen (meer dan 200 m/min) wordt klasse G1.6 aanbevolen. Voor langzame lijnen is G2.5 toegestaan. Besparingen op het balanceren resulteren altijd in dure reparaties van lagereenheden.
Logistiek, douane en berekeningen van de totale eigendomskosten (TCO).
Veel Russische en buitenlandse kopers zijn huiverig voor directe leveringen vanuit China vanwege problemen met logistiek en douane. Als het echter gaat om componenten zoalsspiegelschacht gepolijst tot spiegelglans: prijs af fabriekwordt een beslissende factor in de winstgevendheid. Tussenpersonen in Europa of lokale dealernetwerken voegen 30-50% toe aan de kosten zonder technische waarde toe te voegen.
Door directe samenwerking met de fabriek in Changzhou zijn wij in staat de kosten te optimaliseren. Het bedrijf zorgt voor de voorbereiding van een volledig pakket exportdocumentatie, inclusief verpakkingen die geschikt zijn voor zeetransport (houten kisten met anticorrosiebescherming). De producten zijn gecertificeerd volgens het ISO 9001-systeem, wat de inkomende controleprocedures aan de kant van de koper vereenvoudigt.
Prijsvormingsfactoren
- Afmetingen en gewicht:De aslengte en diameter bepalen de logistieke kosten. De fabriek optimaliseert de verpakking om het laden van containers te maximaliseren.
- Moeilijkheidsgraad van verwerking:De aanwezigheid van interne kanalen, gaten of speciale coatings verhoogt de arbeidsintensiteit.
- Uitvoeringsnauwkeurigheid:Toleranties van minder dan 0,01 mm vereisen het gebruik van precisiemachines en meer insteltijd.
- Batchgrootte:Batchproductie verlaagt de eenheidskosten vanwege schaalvoordelen.
De productietijd voor standaard assen bedraagt 15-20 werkdagen. Voor individuele projecten waarvoor de ontwikkeling van tekeningen en de productie van frames vereist is, kan de periode oplopen tot 30-35 dagen. Het bedrijf hanteert transparante prijzen: u betaalt voor materiaal, machine-uren en logistiek, zonder verborgen extra kosten.
Bovendien biedt de fabriek niet alleen de productie van de assen zelf, maar ook professionele frames daarvoor. Deze oplossing biedt end-to-end integratie van componenten. Door de as en het frame op één plek te kopen, garandeert u een perfecte compatibiliteit van de eenheden, wat van cruciaal belang is voor het behoud van de geometrie van de productielijn.
Branchespecifieke kenmerken: rollen voor non-wovens en medicijnen
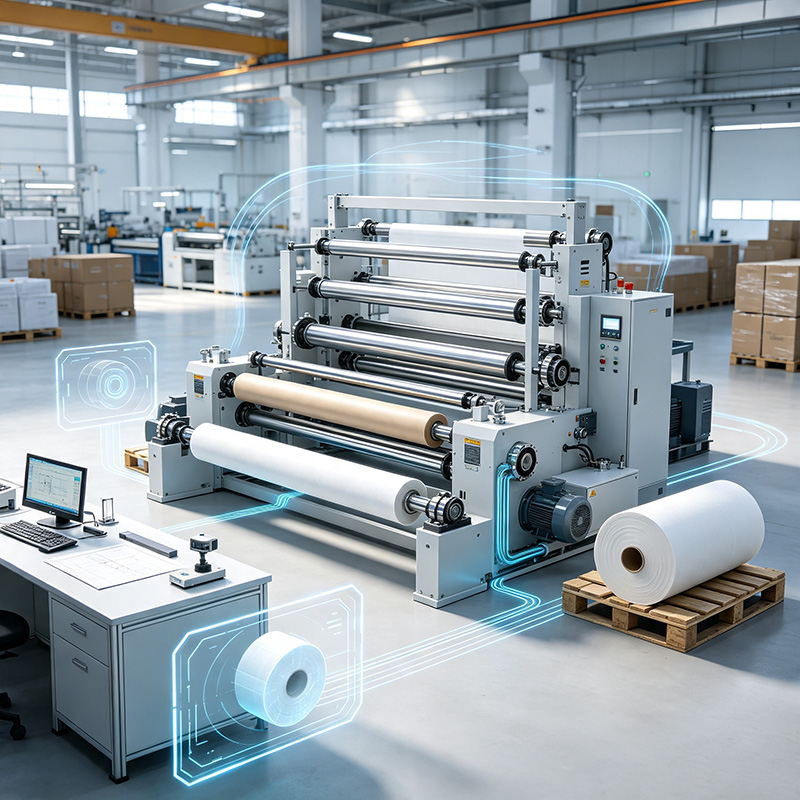
Fabriek belangrijkste focusChangzhou Sykeda-mechanica- apparatuur voor de productie van niet-geweven materialen. Deze industrie stelt extreme eisen aan de oppervlaktereinheid. Medische producten, milieufilters, auto-interieurs - al deze producten worden vervaardigd met behulp van rollen die volledig inert en soepel moeten zijn.
Bij de productie van spunbond voor medische maskers (meltblown materiaal) wordt bijvoorbeeld gebruik gemaakt van elektreetlading van vezels. Elke vervuiling van de schacht of de oneffenheden ervan kunnen de vezelstructuur verstoren en het filtervermogen van het materiaal verminderen. Spiegelroestvaststalen assen, behandeld tot Ra 0,2, zorgen voor de nodige hygiëne en reinigingsgemak.
Het productassortiment van de fabriek omvat ook gedeelde assen en geleidingsrollen. Gesplitste ontwerpen maken het gemakkelijk om het web te verwijderen zonder het af te snijden, wat de lijnwisseling aanzienlijk versnelt. Voor de individuele productie van dergelijke eenheden zijn hooggekwalificeerde ingenieurs nodig, omdat het noodzakelijk is om de stijfheid van de constructie te garanderen ondanks de aanwezigheid van een snede.
De ervaring van het bedrijf met het bedienen van internationale markten stelt ons in staat producten aan te passen aan lokale normen. Of de vereisten nu GOST, Europese CE of Amerikaanse ASTM zijn, de fabriek staat klaar om de nodige technische gegevensbladen en testrapporten te leveren.
Hoe u de juiste volgorde plaatst: stapsgewijs algoritme
Om precies het product te krijgen dat uw productieproblemen oplost, volgt u dit algoritme wanneer u contact opneemt met de fabriek:
- Opstellen van technische specificaties:Bepaal bedrijfsparameters: rotatiesnelheid, temperatuur, type materiaal dat wordt verwerkt, bladspanning.
- Materiaalkeuze en coating:Overleg met fabrieksingenieurs. Kies voor agressieve omgevingen roestvrij staal; bij hoge belastingen kiest u voor gehard chroomstaal.
- Geometrieverfijning:Gelieve tekeningen of monsters te verstrekken. Als er geen tekeningen zijn, helpen de specialisten van de fabriek deze te ontwikkelen op basis van uw schetsen en apparatuurvereisten.
- Tolerantiegoedkeuring:Geef duidelijk de vereisten voor uitlijning, slingering en ruwheid op. Leg deze parameters vast in het contract.
- Logistiek en verpakking:Bespreek leveringsvoorwaarden (EXW, FOB, CIF). Zorg ervoor dat de schachten worden verpakt in houten kisten met fixatie om wegrollen te voorkomen.
Onthoud datspiegelschacht gepolijst tot spiegelglans: prijs af fabriekis een investering in de continuïteit van uw productie. Goedkope analogen leiden vaak tot verborgen verliezen als gevolg van downtime en defecten. Door te kiezen voor een partner met bewezen expertise zoalsChangzhou Sykeda-mechanica, krijgt u betrouwbaarheid, beproefde en internationale normen.
Wij verkopen niet alleen metalen cilinders. Wij bieden technische oplossingen die de efficiëntie van uw bedrijf verbeteren. Onze technische competentie bereikt 99% en ons klanttevredenheidspercentage bereikt 98%. Deze cijfers spreken luider dan welke reclameslogan dan ook.
Klaar om uw productielijn te upgraden? Stel het oplossen van kwaliteitsproblemen niet uit tot later. Neem contact met ons op voor gedetailleerd advies en bereken de kosten van uw project.